一、印版制作工序:显微抽检控制制版缺陷
结论:印版质量直接决定印刷良品率,显微镜抽检能提前捕捉肉眼无法分辨的网点残缺、针孔与砂眼,避免批量报废。
精细印刷品印版网点边缘缺口大于5μm即会造成印刷漏白,必须在制版环节剔除不合格印版(来源:CY/T 5—1999《平版印刷品质量要求及检验方法》)[1]。某包装印刷厂制版车间实测数据显示,仅靠肉眼检版针孔漏检率高达37%;改用体视显微镜100倍放大抽检后,漏检率下降至2.1%(来源:中国印刷技术协会,2025年印刷车间质量管控调研)[4]。
实操上,每批次印版随机抽取5块,选取实地、50%网点区、细线文字三个位置观察,核查网点完整度、边缘锯齿与氧化凹坑;发现网点缺损即退回制版工序返工。
二、上机首件管控:网点增大与套印精度显微测量
结论:首件确认是批量生产的第一道关口,网点扩大与四色套印偏差必须借助带测量软件的显微镜完成量化判定。
精细印刷品50%网点增大值应控制在10%—20%,套印误差≤0.10mm;普通印刷品套印误差不大于0.20mm(来源:CY/T 5—1999)[1]。某彩盒印刷企业前期仅靠人眼对齐套印标记,多色图文常出现重影;改用带标尺的数码显微镜测量十字套印线后,套印偏差稳定控制在0.08mm以内,图文重影投诉下降90%。
抽检规范:首件样品取左、中、右三个版面,用显微镜测量网点面积与十字套印线偏移量,超出允差立即调整印刷压力与滚筒位置。
三、印刷过程巡检:墨层厚度与表面瑕疵检测
结论:墨层厚薄不均、针孔、橘皮、气泡会造成同批次色差,普通密度计只能测表面色密度,无法观测墨层微观厚度。
胶印油墨标准墨层厚度为1.2μm—3.0μm,墨层低于下限会发浅,高于上限容易粘脏、糊版(来源:ISO 2846-1:2017《印刷技术 油墨色与透明度》)[3]。巡检操作上,每隔300张抽取一张试样,用金相显微镜截面观测法测量墨层厚度;同时放大观测图文表面,统计针孔、麻点数量,每平方厘米缺陷超过3处即停机清洗墨辊。
四、成品入库终检:微观缺陷判定与留样存档
结论:成品抽检重点排查文字断线、条码缺口、覆膜气泡等微米级瑕疵,同时留存显微照片形成质检档案,满足客户验货与溯源要求。
图书期刊印刷成品需核查细线文字完整度,0.08mm细线不得出现断线缺口(来源:GB/T 34053.3-2017《纸质印刷产品印制质量检验规范 第3部分:图书期刊》)[2]。质检时对每批次成品按AQL抽样,重点位置放大观察并拍照存档,作为客户验收与质量追溯依据。
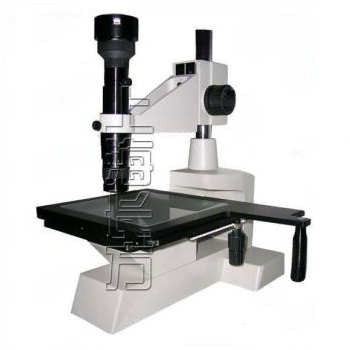
现场常见疑问:体视显微镜和金相显微镜该怎么选?表面网点、套印与图文瑕疵选用连续变倍体视显微镜;测量墨层截面厚度、基材内部气泡,必须配备金相显微镜与试样镶嵌制样设备。
五、全工序显微镜抽检配置清单
结论:按工序匹配机型与放大倍率,是印刷厂质检室标准化建设的基础。
工序 | 检测项目 | 推荐机型 | 放大倍率 |
|---|
印版制版 | 网点缺损、针孔 | 体视数码显微镜 | 40~100倍 |
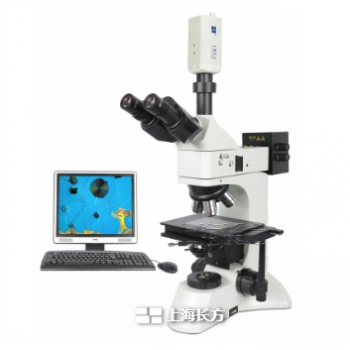
首件确认 | 网点增大、套印偏差 | 带测量软件数码显微镜 | 50~150倍 |
过程巡检 | 墨层厚度、表面麻点 | 金相显微镜+图像分析 | 200~500倍 |
成品终检 | 文字断线、条码缺口 | 体视显微镜 | 80~200倍 |
实际配置中,建议质检室至少配备一台连续变倍体视数码显微镜(覆盖制版、首件、终检表面观察)与一台带图像分析的金相显微镜(用于墨层截面与覆膜气泡测量),配套测量软件、标定标尺与简易镶嵌制样耗材,即可满足印刷全工序显微抽检需求。
结语
印刷质量的差距,往往藏在几个微米的网点缺口与墨层厚度里。把显微镜嵌入印版、首件、巡检、终检四个关键节点,质检就从"凭眼睛看"升级为"拿数据说话"。对印刷厂质检与工艺人员来说,按工序选机型、按标准定允差、按规程留档案,才能真正把微观缺陷拦截在出厂之前。
参考文献
CY/T 5—1999《平版印刷品质量要求及检验方法》,全国标准信息公共服务平台。链接:https://std.samr.gov.cn/
GB/T 34053.3-2017《纸质印刷产品印制质量检验规范 第3部分:图书期刊》,全国标准信息公共服务平台。链接:https://std.samr.gov.cn/
ISO 2846-1:2017,Graphic technology — Colour and transparency of printing ink sets,ISO,2017年。链接:https://www.iso.org/
中国印刷技术协会,2025年印刷车间质量管控调研数据,2025年。
 上海长方光学仪器有限公司


 新闻资讯
 新品上新

 沪公网安备31011502009251号


