一、原材料质控:金相显微镜锁定金属与复合材料微观缺陷
结论:原材料晶粒组织、夹杂物与纤维缺陷直接决定零部件疲劳寿命,金相显微镜是入厂必检手段。
数据显示(来源:中国航发北京航空材料研究院,2025年5月)[3]:当镍基合金晶粒度大于6级时,高温疲劳寿命下降42%;钢中非金属夹杂物评级超过2.5级,构件断裂风险提升3倍。按照 GB/T 6394-2002、HB 5022-2023,采用正置金相显微镜完成晶粒度评级、渗氮层深度测量与夹杂物统计(来源:全国标准信息公共服务平台)[1][2]。
中航复合材料实验室实测案例:首批碳纤维原料纤维表面存在沟槽与微孔,复合材料层间剪切强度仅64.5 MPa;通过体视显微镜筛选表面完整纤维、优化电化学处理工艺后,层间剪切强度提升至111 MPa,满足军机结构件指标要求(来源:《航空材料学报》,2026年)[4]。
二、零部件制造:多机型显微镜覆盖加工、焊接、增材制造检测
结论:锻造、焊接、3D打印零部件的微裂纹、气孔与偏析,必须借助不同类型显微镜分级筛查。
检测工序 | 显微镜机型 | 放大倍率 | 检测项目 | 执行标准 |
|---|
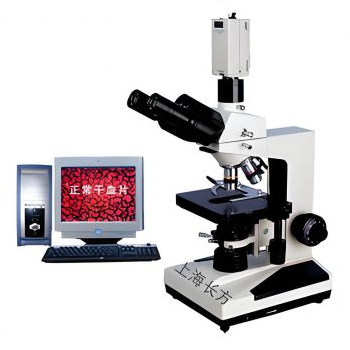
锻件金相组织 | 正置金相显微镜 | 100~500倍 | 晶粒大小、带状组织 | GB/T 6394-2002 |
焊缝截面检测 | 倒置金相显微镜 | 200~800倍 | 熔合线缺陷、微裂纹 | HB 5492-2011 |
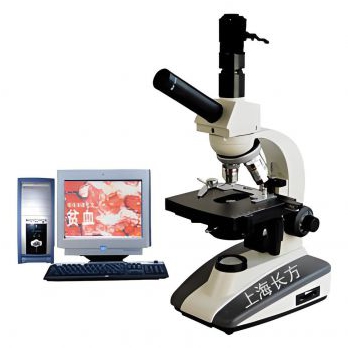
3D打印合金孔隙 | 数码金相显微镜 | 200~1000倍 | 气孔率、未熔合缺陷 | Q/6S1377-1998 |
蜂窝结构尺寸 | 体视显微镜 | 50~300倍 | 蜂窝壁厚、孔型精度 | AS9100D |
某航空零部件加工厂实操经验:采用带图像测量软件的数码显微镜,把增材试样孔隙率控制在0.8%以内,构件拉伸强度波动幅度从12%缩小至3.5%,一次性合格率提升17%。
三、防护涂层检测:显微镜观测涂层厚度与界面结合状态
结论:热障涂层、防腐镀层的厚度、孔洞与界面剥离,是航空发动机叶片失效的首要诱因。
根据中国航发材料研究院2025年试验数据:热障涂层厚度偏差超过±15μm,高温隔热效率下降28%;涂层与基体界面出现连续孔隙,循环热震300次即会起皮脱落(来源:中国航发北京航空材料研究院,2025年)[3]。实操上,将试样冷镶、断面抛光后,在金相显微镜下测量多层涂层厚度,统计界面孔洞占比,严格控制界面孔隙率低于3%。
现场常被问到:光学显微镜能不能替代扫描电镜完成全项检测?来料抽检与工序质检只需要光学显微镜,可完成厚度、晶粒与宏观界面缺陷检测;只有纳米级界面形貌、元素偏析分析,才需要搭配 SEM 电镜。绝大多数车间实验室配置智能数码金相显微镜即可满足 NADCAP 认证检测要求。
四、失效复盘:显微观测追溯断裂根源
结论:零部件断裂失效分析的第一步,就是在显微镜下观察断口形貌,区分疲劳断裂、脆性断裂与腐蚀开裂。
数据显示(来源:中国航发北京航空材料研究院,2025年)[3]:82%的航空构件早期失效起源于微米级夹杂物与晶粒边界微裂纹,肉眼完全无法识别。某起落架零件早期断裂案例中,金相观测发现基体存在长条硫化物夹杂,疲劳裂纹从夹杂位置萌生;后续通过显微镜严控夹杂物评级,同类失效问题彻底清零。
结语
航空航天材料与部件的可靠性,最终都要回到微米尺度的组织结构上回答。从入厂原材料的晶粒度与夹杂物评级,到焊缝、增材件的孔隙检测,再到涂层界面厚度与失效断口追溯,显微镜贯穿了从材料到部件的每一道质量关口。对航空航天检测与工艺人员来说,按工序选机型、按国标定评级、把显微数据与寿命指标联动,才能真正把缺陷拦截在装机之前。
参考文献
GB/T 6394-2002,金属平均晶粒度测定方法,全国标准信息公共服务平台。链接:https://std.samr.gov.cn/
HB 5022-2023,航空钢制件渗氮、氮碳共渗金相组织分级与评定,全国标准信息公共服务平台。链接:https://std.samr.gov.cn/
中国航发北京航空材料研究院,航空金属材料显微检验项目报告,2025年5月。链接:http://www.biam.ac.cn/
聚酰亚胺碳纤维复合材料界面性能研究,《航空材料学报》,2026年。链接:https://jam.biam.ac.cn/
 上海长方光学仪器有限公司


 新闻资讯
 新品上新

 沪公网安备31011502009251号


