传统人工显微检测极片毛刺的固有误差来源
人工借助普通光学显微镜开展极片毛刺测量,不仅效率低下,人员主观判断、操作手法、疲劳程度都会直接改变测量结果,无法满足新版国标对毛刺数据可复现的要求。
数据显示,熟练检测人员在连续工作两小时之后,极片微米级毛刺漏检率可上升至 22%‑30%,不同操作员之间同一根毛刺测量最大偏差可达 8‑12μm,来源:[Niobia.AI](Niobia.AI) 行业技术白皮书,2026 年 4 月。主要误差分为三类:样品夹持倾斜带来读数偏差;人员对毛刺边界选取标准不统一;长时间目视观察造成视觉疲劳,小尺寸毛刺漏判。
某锂电材料实验室实测案例:同一份极片边缘样品交由 5 名实验员使用同款光学显微镜测量,毛刺高度输出结果区间为 13‑26μm,判定结果出现合格、不合格两种截然相反结论,直接干扰工艺参数调整决策。
依据 GB/T 47292.3‑2026《锂离子电池 第 3 部分:电芯》,毛刺检测需要具备良好重复性,检测记录需要可追溯,人工检测模式很难稳定满足该条款要求,来源:全国标准信息公共服务平台,2026 年 3 月。
自动化毛刺检测显微镜核心硬件与工作逻辑
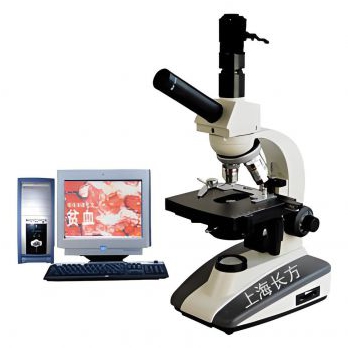
自动化极片毛刺检测显微镜,依靠电动位移平台、远心光学镜头、高分辨率相机与专用图像算法,完成样品定位、图像采集、毛刺识别、尺寸测量、报告输出全流程,消除人为操作与主观判读带来的变量。
核心组件 | 作用 | 对降低人工误差的价值 |
电动编码位移工作台 | 精准定位极片分切边、模切边、R 角位置 | 消除手推平台带来位置偏移,采样点位统一固定 |
远心平场物镜 | 消除透视畸变,微米级边缘成像无变形 | 保证毛刺轮廓真实,避免光学畸变造成尺寸虚高 |
专用图像分析软件 | 自动提取边缘轮廓,统一毛刺判定阈值 | 摒弃人眼主观划边界,统一判定标准 |
标准化夹具 | 固定极片截面角度,杜绝样品倾斜 | 解决人工手持摆放角度不一致的系统偏差 |
自动化设备执行检测时,操作人员仅负责上样,边界识别、长度计算全部交由算法完成;同一极片重复 10 次测量,测量重复性可以控制在 ±1.5μm 以内,来源:Leica Microsystems 技术应用文档,2026 年 2 月。该类设备分为实验室台式离线检测、产线线边检测两类,分别适配研发工艺验证与车间质检岗位。
自动化显微检测规避的典型人工误判场景
人工检测过程中,经常会把金属碎屑、边缘褶皱、涂层掉粉误判为毛刺,也容易忽略倒伏型扁平微毛刺;自动化算法依靠预设形态学条件,可以区分真实毛刺与干扰伪缺陷。
第一类,倒伏毛刺:毛刺平行极片表面,高度小但可以刺穿隔膜,人工目视很容易直接忽略,自动化显微镜依靠侧光成像识别轮廓,不会漏掉该类风险缺陷。
第二类,碎屑干扰:裁切脱落零散金属碎屑附着极片边缘,并非本体毛刺;算法通过面积、长宽比筛选,排除外来碎屑干扰,减少不必要工艺误调整。
第三类,倾斜带来虚高读数:人工摆放样品倾斜,毛刺投影长度大于真实高度;自动化夹具限定样品角度,输出为真实垂直高度,符合国标测量定义。
国内动力电池中试车间应用案例:切换自动化显微检测之后,毛刺检测人员间判定不一致问题下降 91%,因毛刺误判导致的切刀错误更换频次明显降低,来源:《信息记录材料》期刊,2026 年 9 月。
自动化显微镜实操落地的边界与质控流程
自动化检测并非完全零误差,需要建立设备校验流程,不能直接放任设备输出,需要和标准方法形成对照。自动化显微图像输出的毛刺尺寸为二维投影数据,设备需要定期使用标准微米级校准块完成倍率校准。
标准化检测流程分为四步:
1、设备校验:每班检测前使用标准标尺完成倍率校验,确认系统测量偏差在允许区间。
2、样品制备:严格按照 GB/T 47292.3‑2026 取样规范,覆盖分切边、模切 R 角,转运时不触碰切断边缘,避免人为造成新毛刺。
3、自动采集:设置统一采样点位数量,软件自动识别毛刺,输出毛刺最大高度、毛刺数量统计。
4、数据归档:自动导出带原始图像的检测报告,满足质量体系可追溯要求;异常样品留存图片,用于工艺回溯。
同时要明确,离线台式自动化显微镜属于抽样检测;产线在线视觉系统才可以实现整卷极片全检,两者场景不可相互替代。
场景化 FAQ
Q:已经配备普通光学显微镜,是否一定要升级自动化机型?A:如果实验室存在多人轮岗检测、需要对外出具比对数据、要满足体系审核,建议配置自动化设备;仅做内部粗略对比评估,普通显微镜可以继续使用,但必须严格限定固定操作人员,降低人员变量。
Q:自动化显微镜测出来毛刺数值,是否可以直接作为国标判定唯一依据?A:可以作为主要检测数据,需要定期和扫描电镜比对验证算法阈值;出现临界不合格样品,建议 SEM 复核,规避算法误识别风险。
参考文献
 上海长方光学仪器有限公司


 新闻资讯
 新品上新


 沪公网安备31011502009251号


